





Korkean tarkkuuden ruiskuvalujen valmistaja laadukkaille osille
ABIS Mold Technology toimii 85 000 neliömetrin laitoksessa Shenzhenin Longgangin alueella. Olemme valmistaneet ruiskumuotteja ja tarkkuuskomponentteja vuodesta 1996, ja käytämme tällä hetkellä 40+ 80-1 600 tonnin koneita. Noin 60 % vuosituotannostamme menee lääkinnällisten laitteiden valmistajille ja autoteollisuuden tason 2 toimittajille Euroopassa ja Pohjois-Amerikassa.
Ydinliiketoimintamme sijoittuu lääkinnällisten laitteiden tilaan, erityisesti katetrien valmistukseen ja tarkkuusletkuihin. Hoidamme myös autojen turvakomponentteja ja teollisuussovelluksia, joissa mittojen tasaisuus vaikuttaa kokoonpanoon tai suorituskykyyn. Sertifiointipino sisältää TS/16949 autoteollisuuden, ISO 13485 lääketieteellisten laitteiden ja ISO 14001 ympäristöjohtamisen.

Lääketieteellisten laitteiden ja katetrien valmistus
Katetrityöt edustavat merkittävää tuotantovolyymiä laitoksellemme. Hoidamme tarkkuusletkut 1–24 Fr, katetrin kärkien muotoilun, moniontelon suulakepuristuksen, komponenttien liimauksen ja lopullisen kokoonpanon puhdastilaolosuhteissa. Lääkinnällisten laitteiden asiakkaat, joiden kanssa työskentelemme, tarvitsevat toimittajia, jotka ymmärtävät, että säädösdokumentaatio ohjaa yhtä paljon aikajanaa kuin varsinainen valmistus.
Viimeaikaiset ohjelmat sisältävät sydän- ja verisuonikatetrikokoonpanot eurooppalaiselle lääkinnällisiä laitteita valmistavalle yritykselle (vuosittain noin 2,3 miljoonaa yksikköä), diagnostisten laitteiden kotelot, jotka vaativat IP67-suojauksen, ja kirurgisten instrumenttien komponentit, joissa käytetään bioyhteensopivaa PC/ABS:ää. Tuotamme myös IVF-laboratorion kulutustarvikkeita ISO 13485 -protokollien mukaisesti ja täyden erän jäljitettävyyttä.
Kokemuksemme lääketieteellisistä materiaaleista kattaa USP Class VI:n hyväksymät hartsit, sterilointi{0}}yhteensopivat formulaatiot gammasäteilylle ja EtO:lle sekä korkean suorituskyvyn -polymeerit, mukaan lukien PEEK, joissa oikeat kiteytyskäytännöt ovat tärkeitä. Katetriletkuissa käytämme lääketieteellistä -laatuista TPU:ta, Pebaxia, nylonkomposiitteja ja erikoisyhdisteitä sovelluksen vaatimuksista riippuen.
Puhdashuoneen kapasiteetti on luokkaa 100 000 (ISO 8), ja siinä on erityinen materiaalinkäsittely estämään ristikontaminaation-lääketieteellisen ja kaupallisen tuotannon välillä. Dokumentaatiojärjestelmät tukevat FDA 21 CFR Part 820 -yhteensopivuutta ja EU:n MDR-vaatimuksia.
Auto- ja teollisuuskomponentit
Autoalan ohjelmat sisältävät yleensä turvallisuus{0}}kriittisiä osia, konepellin alla olevia osia, jotka vaativat korkean lämpötilan-materiaaleja, ja sisätilojen viimeistelyä, jossa pintakäsittely vaikuttaa kokoonpanoon. Työskentelemme tason 2 toimittajien kanssa turvatyynykoteloiden komponenttien, anturikoteloiden ja sähköliittimien runkojen parissa.
Yksi autoalan asiakas tuli meille sen jälkeen, kun hänen nykyinen muottinsa ei kestänyt ±0,04 mm anturikotelon mittaa, mikä vaikutti O-renkaan tiivistykseen. Perimmäinen syy osoittautui riittämättömäksi jäähdytysjärjestelmän suunnitteluksi, joka aiheutti lämpötilagradientteja osan poikki. Suunnittelimme jäähdytyspiirin uudelleen turbulenttia virtausta varten (Reynoldsin luku yli 4 000) ja lisäsimme kriittisiin kohteisiin mukautetut jäähdytyskanavat. Tuotantoromu putosi ensimmäisen vuosineljänneksen aikana noin 8 prosentista alle 2 prosenttiin.
Sovellukset
•Pneumaattisten venttiilien komponentit
•Elektroniset kotelot, jotka tarvitsevat EMI-suojauksen
•Tarkkuusvaihteet automaatiolaitteisiin
Teollisia sovelluksia ovat pneumaattiset venttiilikomponentit, EMI-suojausta vaativat elektroniikkakotelot ja automaatiolaitteiden tarkkuusvaihteet. Hoidamme myös osan kulutuselektroniikkatöistä, mutta suurien-volyymien hyödykkeiden muovaus ei ole kustannusrakenteemme kannalta järkevää.
Prosessinohjaus- ja laatujärjestelmät

Käytämme ontelopaineen seurantaa lääketieteellisissä ja autoteollisuuden tarkkuusohjelmissa sen sijaan, että luottaisimme vain hydraulipainetietoihin. In-onteloanturit seuraavat, mitä osalle tapahtuu täyttö- ja pakkausvaiheiden aikana, millä on merkitystä, kun yrität säilyttää ±0,025 mm:n yhdenmukaisuuden tuotantoerien välillä.
Nopeuden---paineen vaihtamisen optimointia varten säädämme todellisen ontelopainepalautteen perusteella sijainti- tai aika{2}}liipaisimien sijaan. Tämä lähestymistapa on vähentänyt kriittisten ominaisuuksien mittojen vaihtelua 60-70 % verrattuna aikaisempiin prosessimenetelmiimme. Anturilaitteisto maksaa noin 3 000–5 000 dollaria onteloa kohden konfiguraatiosta riippuen, mutta takaisinmaksu näkyy tyypillisesti ensimmäisen tuotantoneljänneksen aikana romun vähentämisen ansiosta.
Tilastollinen prosessiohjaus toimii kaikissa lääkinnällisten laitteiden ohjelmissa, joiden Cpk-tavoitteet ovat yli 1,67. Todellinen suorituskyky nykyisissä lääketieteellisissä ohjelmissa vaihtelee noin 1,6:sta 2,1:een riippuen osan monimutkaisuudesta ja materiaalin käyttäytymisestä. Seuraamme tätä käyttämällä 30 päivän rullaavia ikkunoita, joissa on 50+ otosminimiarvoa kriittistä ulottuvuutta kohti.
Ensimmäisen artikkelin hyväksymisprosentit ovat noin 90 % alkuperäisen T1-lähetyksen aikana. Loput 10 % tarvitsevat yleensä pieniä mittasäätöjä, jotka on havaittu prototyyppikokeissa, eivät perustavanlaatuisia muottien uudelleensuunnittelua. Kun sanomme nämä luvut, ne tulevat todellisesta tuotantotietokannastamme, joka kattaa viimeiset 18 kuukautta.
Romun hinnat vaihtelevat sovelluksen mukaan:
Lääketieteelliset komponentit
Nämä luvut kuvaavat todellista tuotannon vaihtelua, eivät parhaita{0}}tapausskenaarioita. Alan julkaisujen mukaan lääkinnällisten laitteiden romumäärä on tyypillisesti 5-8 %, joten prosessinhallintainvestoinnit ovat kannattaneet. Ero johtuu ontelon olosuhteiden seurannasta sen sijaan, että oletetaan, että prosessi pysyy vakaana.
Moldflow-analyysi ja DFM-tuki
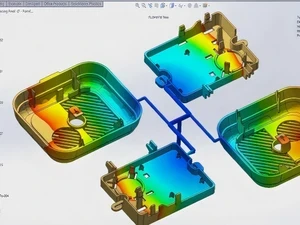
Suoritamme muottivirtaussimuloinnin ennen teräksen leikkaamista tarkkuusohjelmilla. Tämä havaitsee hitsauslinjojen ongelmat kriittisillä alueilla, tunnistaa portin sijaintiongelmat ja ennustaa kutistumisen, joka aiheuttaisi mittapäänsärkyä. Analyysi maksaa noin 800–1 500 dollaria osan monimutkaisuudesta riippuen, mikä voittaa kovan työkalun uudelleentyöskentelyn.
Äskettäinen lääkinnällisten laitteiden kotelointiohjelma osoitti mahdollisia hitsauslinjoja, jotka ylittävät O--renkaan tiivistyspinnan ensimmäisessä muottivirtausajossa. Siirsimme portin ja säätimme juoksujärjestelmää, mikä ratkaisi ongelman ennen kuin metalli leikattiin. Asiakkaan edellinen toimittaja oli rakentanut työkalun ilman simulaatiota ja päätyi 12 000 dollarin hitsauskorjaukseen, joka sulki alkuperäisen portin sijainnin ja{5}}leikkasi uudelleen.
DFM-palaute tunnistaa yleensä mahdollisuudet vähentää työkalukustannuksia tai parantaa valmistettavuutta. Yhtä autojen anturikoteloa varten ehdotimme kahden erillisen komponentin yhdistämistä yhdeksi ylivaletuksi osaksi. Tämä eliminoi kokoonpanotoiminnon ja alensi kappaleen kokonaishintaa noin 18 %, vaikka se edellytti kehittyneempää työkalua.
Laitteet ja tilat
Ruiskupuristuskalusto koostuu pääasiassa kaikista-sähkökoneista, joiden toistettavuus on parempi kuin tarkkuustyössä käytettävien hydraulilaitteiden. Energiankulutus on noin 60 % pienempi kuin vastaavissa hydraulikoneissa, ja mittojen yhtenäisyys näkyy SPC-tiedoissa.
Reaaliaikainen{0}}seuranta mittaa ontelopaineen, sulamislämpötilan ja muotin lämpötilan kaikissa tuotantolaitteissa. Automaattiset hälytykset laukeavat, kun prosessiparametrit poikkeavat ±2σ-rajojen ulkopuolelle. Ennakoiva huolto käyttää tärinäanalyysiä ja lämpökuvausta ongelmien havaitsemiseksi ennen katastrofaalisia vikoja.
Suunnittelemattomat seisokit ovat tällä hetkellä noin 3 % kokonaistuotantotunneista. Seuraamme vikojen välistä keskimääräistä aikaa, vaikka nämä luvut vaihtelevat huomattavasti koneen iän ja sovelluksen mukaan. Kalustomme uudemmat laitteet (asennettu 2020-2023) osoittavat parempaa MTBF-suorituskykyä kuin vanhemmat koneet, mikä on odotettavissa.
Toissijaisia operaatioita ovat ultraäänihitsaus, lämpökiinnitys, välien asennus ja loppukokoonpano. Koordinoimme myös silkkiseulonta-, tampopaino- ja lasermerkinnät pätevien alihankkijoiden kautta, kun ohjelmat sitä vaativat.
Materiaalitiede ja{0}}tehokkaat polymeerit
PEEK-käsittely vaatii kunnollisen kiteytyskontrollin, jonka vahvistamme DSC-testauksella ensimmäisillä tuotenäytteillä. Muovaus matalissa lämpötiloissa ja jälki{1}}hehkutuksen yrittäminen ei toimi, koska luot kiteitä, jotka sulavat noin 220 astetta korkeassa lämpötilassa tarvittavan 343 asteen sijaan. Tämä ei ole teoreettista tietoa. Olemme nähneet muiden toimittajien osia, jotka epäonnistuivat tällä tavalla.
Lääketieteellisen -laatuluokan materiaalit saavat paljon-jäljitettävyyttä, joka yhdistää materiaalisertifikaatit valmiisiin osiin. Ylläpidämme lääketieteellisiin sovelluksiin tarkoitettuja prosessointilaitteita estääksemme ristikontaminaation -kaupallisten-hartsejen kanssa. Kuivausprotokollat sisältävät kastepisteen valvonnan, ja käytämme värikoodattua säilytystilaa erottaaksemme lääketieteelliset materiaalit kaupallisista materiaaleista.
Validoidun materiaalikirjastomme korkean lämpötilan teknisiä kestomuoveja ovat PA6, PA66, PA12, PBT, PPS, PEI ja PSU. Työskentelemme myös lasi- ja hiilikuituvahvisteisten yhdisteiden kanssa, vaikka kuitu{5}}täytetyt materiaalit edellyttävät eri käsittelyä kuin täyttämättömät hartsit.
Joitakin materiaaleja käsittelemme kumppanitilojen kautta emmekä{0}}taloissa. Nestemäinen silikonikumi (LSR) vaatii erikoislaitteita, joita meillä ei tällä hetkellä ole. Erittäin korkean lämpötilan-polymeerit, jotka ylittävät PEEKin jatkuvan käyttöalueen, tarvitsevat erilaisen laitosinfrastruktuurin. Voimme koordinoida näiden materiaalien tuotantoa pätevien yhteistyökumppaneiden kautta tai suositella suoria lähteitä.
Metallin ruiskuvalu (MIM) -ominaisuus
MIM-prosessimme käsittelee pieniä, monimutkaisia metalliosia, jotka olisivat kalliita koneistaa ja joita on vaikea saavuttaa painevalulla. Prosessissa yhdistetään metallijauhe polymeerisideaineisiin, ruiskumuovataan raaka-aine, poistetaan sideaine ja sintrataan osa lähes -teoreettiseen tiheyteen.
Sovellukset ja koko:
Nykyiset MIM-ohjelmat sisältävät lääketieteellisten kirurgisten instrumenttien komponentteja, autojen anturikannattimia ja teollisuusvaihteistokomponentteja. Tyypillinen osakoko vaihtelee 0,5 g:sta 50 g:aan, vaikka olemme nousseet jopa 100 g:aan joissakin sovelluksissa.
Materiaalit ja tilavuus:
Materiaalit, jotka olemme validoineet MIM:lle, sisältävät ruostumatonta terästä 316L ja 17-4PH, työkaluteräksiä ja joitain erikoisseoksia. MIM-työkalujen läpimenoaika on tyypillisesti 6–8 viikkoa, ja kappalehintataloudellinen hinta on yli 10 000 yksikköä vuodessa useimmille geometrioille.
Työkalujen suunnittelu ja valmistus
Suunnittelemme muotteja kotona{0}} SolidWorksin ja Cimatronin CAD/CAM-järjestelmillä. Työkalut koneistetaan Makino- ja Sodick-CNC-laitteilla, joissa on EDM-ominaisuudet monimutkaisia geometrioita varten. Tarkkuuslääketieteelliseen työhön määrittelemme tavallisesti P20- tai H13-työkaluteräksen, jonka kovuus on noin HRC 48-52. Suurempi ontelomäärä työkalut tai pitkäkestoinen tuotanto saattaa oikeuttaa S136 tai NAK80.
Kuumakanavajärjestelmät tulevat Yudolta tai Synventiveltä riippuen sovelluksen vaatimuksista ja asiakkaiden mieltymyksistä. Käytämme Ewikonia joissakin eurooppalaisissa ohjelmissa, joissa asiakkaat määrittävät sen. Kylmäkanavatyökalut maksavat vähemmän etukäteen, mutta tuottavat enemmän romua, joten taloudellinen tauko{2}}riippuu tuotantomäärästä ja materiaalikustannuksista.
Konformaalinen jäähdytys on järkevää osissa, joissa syklin kesto on tärkeä tai mittojen vakaus vaatii parempaa lämmönhallintaa. Työkalujen kustannuspalkkio on 15 -25 % jäähdytyspiirin monimutkaisuudesta riippuen, ja takaisinmaksu on nopeammilla jaksoilla tai vähentyneen vääntymisen ansiosta. Arvioimme tämän ohjelman-ohjelmakohtaisesti sen sijaan, että sovellettaisiin sitä yleisesti.
Toimitusajat ja hinnoittelurakenne
Prototyyppityökalut kestävät tyypillisesti 4-6 viikkoa suunnittelun hyväksymisestä ensimmäisiin näytteisiin. Tämä edellyttää normaalia monimutkaisuutta eikä materiaalihankintojen viivästyksiä. Tuotantotyökalut kestävät 8-12 viikkoa onteloiden lukumäärästä ja monimutkaisuudesta riippuen.
Tyypilliset työkalujen kustannusalueet
(yksi onkalo, standardi monimutkaisuus)
| Osan tyyppi | Kustannusalue |
|---|---|
| Pienet osat alle 50mm: | $5,000 – $8,000 |
| Keskikokoiset osat 50-150mm: | $8,000 – $15,000 |
| Suuret osat 150-300mm: | $15,000 – $28,000 |
| Useita{0}}onkaloita: | 3 000 - 6 000 dollaria lisäonteloa kohden |
Nämä ovat karkeita ohjeita. Todelliset tarjoukset riippuvat osan geometriasta, toleranssivaatimuksista, onteloiden määrästä ja työkaluteräsmäärityksistä. Hot runner -järjestelmät lisäävät 4 000–12 000 dollaria kokoonpanosta riippuen.
Kappaleen hinta riippuu materiaalikustannuksista, syklin ajasta, onteloiden määrästä ja vuositilavuudesta. Vertailukohtana voidaan mainita, että lääketieteellisen laitteen komponentti PC/ABS-järjestelmässä, jota käytetään 500 000 yksikköä vuodessa, voi vaihdella 0,80–1,50 dollaria kappaleelta riippuen koosta ja monimutkaisuudesta. Suuremmat volyymit tuovat parempaa taloudellisuutta ontelolaskennan optimoinnin ansiosta.
Jatkuvan tuotannon vähimmäistilausmäärät alkavat tyypillisesti noin 50 000 kappaleesta vuodessa, mikä oikeuttaa työkaluinvestoinnin ja prosessin validoinnin. Lääketieteellisten laitteiden sovellukset toimivat toisinaan pienemmillä volyymeilla kappalehintatalouden ja säännösten vaatimusten vuoksi.
Mitä käsittelemme vähemmän tehokkaasti
Suuret yli 1 000 tonnin puristuskapasiteetin rakenneosat ulkoistetaan kumppanilaitoksille. Voimme koordinoida tämän, mutta emme ole näiden sovellusten ensisijainen valmistaja.
Ohuet{0}}seinäpakkaukset, joissa syklin aika on tärkeämpi kuin mittojen tarkkuus, ei yleensä sovi kustannusrakenteeseemme hyvin. Suuri-volyymihyödykkeiden muovaus absoluuttisesti alhaisimmalla kappalehinnalla ei ole se, missä emme kilpaile tehokkaasti.
Ultra-tarkkuus alle ±0,010 mm:n optinen työ arvioidaan tapauskohtaisesti. Olemme tehneet sen onnistuneesti tietyille geometrioille ja materiaaleille, mutta se ei ole päivittäistä ydintyömme. Näille ohjelmille annamme rehellisen arvion tarjousvaiheessa sen sijaan, että lupaamme kykyjä, joita emme pysty jatkuvasti tarjoamaan.
Äärimmäisen lyhyet, alle 3 viikon toimitusajat uusille työkaluille eivät ole realistisia laadunvarmistusprosessiemme vuoksi. Voimme keskustella nopeuttamisvaihtoehdoista, mutta T1-näytteenoton ja prosessin optimoinnin pakkaaminen aiheuttaa tyypillisesti tuotannossa ongelmia, joiden korjaaminen myöhemmin maksaa enemmän.
Tekninen tukiprosessi
Alustava tekninen arviointi sisältää osan suunnittelun tarkastelun, DFM-suositukset ja muottivirtauksen toteutettavuustutkimuksen. Tarjoamme tämän maksutta vakaviin ohjelmakyselyihin. Käsittely kestää yleensä 3–5 arkipäivää osan monimutkaisuudesta ja nykyisestä suunnittelutyömäärästä riippuen.
Muodolliset tarjoukset toimitetaan 5–7 arkipäivän kuluessa, mukaan lukien työkalukustannusten erittely, kappalehintaarviot eri volyymitasoilla ja aikajanaennusteet. Sisällytämme DFM-palautteen, joka usein tunnistaa kustannussäästömahdollisuudet ennen työkaluihin sitoutumista.
Hyväksytyille ohjelmille, jotka siirtyvät prototyyppivaiheeseen, rakennamme yhden-ontelon tai rajoitetun-ontelon työkalut prosessin validointia varten. Tämä vaihe sisältää materiaalivalinnan vahvistuksen, prosessin optimoinnin, ensimmäisen artikkelin tarkastuksen ja dokumentaatiopaketin toimituksen. Prototyyppityökaluinvestointi maksaa 5 000–15 000 dollaria osan monimutkaisuudesta riippuen, mikä hyvitetään tuotantotyökaluihin, jos ohjelma etenee.
Asiakasreferenssit ja tehdastarkastukset
Voimme tarjota asiakasreferenssejä päteviä tiedusteluja varten olemassa olevien asiakkaiden kanssa tehdyn salassapitosopimuksen mukaisesti. Jotkut lääkinnällisten laitteiden ja autojen asiakkaat haluavat pysyä nimettöminä julkisissa materiaaleissa, mutta he ovat valmiita puhumaan vakavista tulevaisuudennäkymistä NDA:n puitteissa.
Tehdastarkastukset ovat tervetulleita ja niitä kannustetaan merkittävien ohjelmien yhteydessä. Isännöimme yleensä 3-5 asiakasauditointia kuukaudessa, jotka kattavat laatujärjestelmät, prosessien hallinnan, materiaalinkäsittelyn ja tuotantokyvyt. Laatupäällikkömme koordinoi näitä vierailuja ja pystyy vastaamaan erityisiin auditointivaatimuksiin, mukaan lukien toimittajien kelpuutusprotokollat.
Lääkinnällisten laitteiden asiakkaita varten, jotka tarvitsevat FDA:n tai EU:n MDR-yhteensopivuusasiakirjoja, ylläpidämme validoituja prosessitiedostoja, materiaalien jäljitettävyysjärjestelmiä ja muutosten valvontamenettelyjä, jotka tukevat viranomaistoimituksia.
Ota yhteyttä ja seuraavat vaiheet
Jos arvioit ruiskuvalutoimittajia lääkinnällisten laitteiden komponenteille, autojen tarkkuusosille tai teollisuussovelluksille, jotka edellyttävät mittayhdenmukaisuutta, sovellussuunnittelutiimimme voi keskustella erityisvaatimuksistasi.
Tekniset tiedustelut:
Tyypillinen vastaus 4 tunnin sisällä
Viralliset lainaukset:
5–7 arkipäivää sisältäen DFM-palautteen
Tehdaskierrokset:
Koordinoi laatupäällikön kautta, mielellään 1-2 viikkoa etukäteen
Yrityksen yleiskatsaus
| Luokka | Yksityiskohdat |
|---|---|
| Perustettu | 1996 |
| Laitos | 85 000 neliömetriä Shenzhenissä |
| Laitteet | 40+ ruiskuvalukoneet, 80–1 600 tonnin kantavuus |
| Vuotuinen kapasiteetti | 400+ muottia |
| Vientimarkkinat | 60 % Eurooppaan ja Pohjois-Amerikkaan |
Sertifikaatit:
- TS/16949
- ISO 9001:2015
- ISO 13485:2016
- ISO 14001
Ydinominaisuudet:
Tarkkuusruiskupuristus, lääketieteellisten katetrien valmistus, pistovalu, päällemuovaus, metallin ruiskuvalu (MIM), meistomuotit, painevalumuotit, kokoonpano- ja pakkauspalvelut
Päätoimialat:
Lääketieteelliset laitteet, autokomponentit, teollisuuslaitteet, kulutuselektroniikka
*Tehokkuustiedot edustavat aktiivisten ohjelmien todellisia tuotantotuloksia kaudella 2023-2024. Tietyt asiakkaiden nimet jätetty pois salassapitosopimusten mukaisesti. Hinnoittelu ja toimitusajat ovat likimääräisiä oppaita, joihin sovelletaan projektikohtaisia vaatimuksia.*