Periaatteet kunkin yksikön metallin ruiskuvalu kuolla
Jokaisen muottiyksikön periaatteet
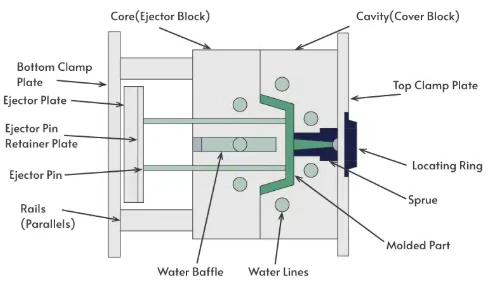
Kuvassa 5.3 on kaavio metalliruiskuvalutyökalun perusrakenteesta. Se koostuu sarjasta teräslevyjä, joiden kummassakin päässä on kiinnityslevy. Etumuotinlevy on kiinnitetty ruiskutusyksikköä päin olevalle puolelle, jota joskus kutsutaan kiinteäksi levyksi. Muovaustyökalussa on keskellä oleva reikä, jota ympäröi kohdistusrengas. Kun syöttöraaka-aine ruiskutetaan muottiin suuttimen holkin kautta, ruiskutusyksikön suutin on suoraan keskireikään päin. Etumuotinlevyn takana on kaksi onkalolevyä, joissa on yksi tai useampi onkalo. Etuontelolevy on kiinnitetty etumuottilevyyn ja takaontelolevy on yhdistetty takamuottilevyyn. Muotin kiinteää päätä kutsutaan yleensä A--puolelle ja liikkuvaa päätä B--puolelle.
Muotin ontelon lämpötilaa ohjataan öljyn lämpötilasäätimellä tai veden lämpötilasäätimellä, ja öljy tai vesi voi kiertää ontelolevyjen sisällä olevien jäähdytyskanavien kautta. Jäähdytyskanavien suunnittelu ja muotin optimaalinen lämpötila riippuvat pitkälti raaka-aineen tyypistä ja vaativat tiettyä suunnittelukokemusta, mikä vaikeuttaa yleisen ohjeistuksen antamista. Muotin lämpötila ei saa olla liian alhainen, muuten raaka-aineen nopea jäähtyminen johtaa epätäydelliseen täyttöön; eikä muotin lämpötila saa olla liian korkea, muuten se pidentää raaka-aineen jäähtymisaikaa. Saksalainen yritys BASF Catamold käyttää yleensä öljyä muotin lämmittämiseen, koska yrityksen raaka-aine vaatii erittäin korkeita lämpötiloja, kun taas vettä käytetään tyypillisesti muotin lämmittämiseen vaha-/polymeeri- ja vesiliukoisissa raaka-ainejärjestelmissä.
Ontelolevyt suljetaan ruiskuvaluprosessin aikana ja osa työntyy ulos, kun ontelolevyt erottuvat jähmettymisen jälkeen. Muotin ontelon suunnittelun tulee varmistaa, että osan tarttuvuus takaontelolevyyn on suurempi kuin sen tarttuvuus etuontelolevyyn, jotta ontelolevyjen irtoaessa osa kiinnittyy takaontelolevyyn ja se voidaan poistaa ejektorin tapeilla; muuten osa ei putoa muotista. Joissakin muoteissa on jousikuormitetut ejektorin tapit A--puolella varmistaakseen, että osa pysyy B--puolella, kun muotti avautuu.
Kun etuontelolevy kiinnitetään etumuottilevyyn, takaontelolevy pysyy paikallaan tukilevyllä, joka on yhdistetty takamuottilevyyn välikappaleen kautta. Kun muotti on suljettu, kahden ontelolevyn tarkka sijoittelu varmistetaan muotin 4 kulmassa olevien ohjaustappien avulla. Välikappaleen reiät jättävät tilaa liikkuville komponenteille, kuten ejektorin tappeille ja vetopulteille, joiden päät on liitetty ejektorilevyyn. Ejektorilevy voi liikkua ejektorilevyn pidikkeen ja takamuottilevyn välisellä rajoitetulla alueella. Sopiva ejektorin tappien määrä voidaan määrittää ruiskutettavien osien koon ja määrän perusteella.
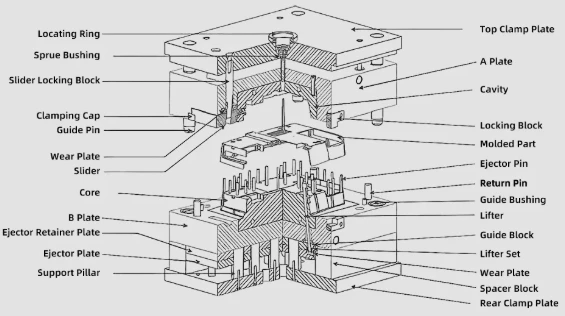
Muotin suunnittelijat määrittävät ejektorin tappien lukumäärän ja jakautumisen analysoimalla muotin ja osan välistä kitkaa. Tämä edellyttää myös osan kutistumisen huomioon ottamista jäähdytyksen aikana, mikä voi aiheuttaa sen, että osan ulkopinnat työntyvät helposti ulos, mutta sisäiset ääriviivat voivat tarttua muottiin johtuen kutistumisesta ydintä kohti.
Vetokulman asettaminen helpottaa muotin purkamista. Syvyyskulma on muotin avautumissuunnan suuntaisen pinnan kulma ja vetokulma on tyypillisesti 1 aste. Ruiskumuotin muodostavat perusrakenneosat on esitelty edellä. Suurin osa näistä komponenteista on standardoituja ja niitä voi ostaa erikoistuneilta toimittajilta. Metalliruiskuvaluosien valmistajat luottavat näihin vakiokomponenttitoimittajiin säästääkseen tuotantokustannuksia ja ylläpitääkseen muottien korkeita laatustandardeja. Yleensä vain muotin ontelolevy on mukautettava.
Monimutkaisempien osien muottipesä voi sisältää ytimiä, sisäänvedettäviä liukukappaleita, lankoja jne. Levyn lisääminen kahden ontelolevyn väliin mahdollistaa portin asennon joustavamman säätämisen, joka tunnetaan kolmen- levyn muotina.