Mikä on EDM?
EDM:n käyttö muottien valmistuksessa
Sähköpurkauskoneistus (EDM) ja lankapurkauskoneistus (EDM) ovat kaksi yleisimmin käytettyä erikoistyöstömenetelmää muottien osien käsittelyssä. Tämä osa tarjoaa vain lyhyen yleiskatsauksen näistä kahdesta menetelmästä.
Sähköpurkauskoneistus (EDM) on prosessi, joka käyttää työkaluelektrodin ja työkappaleelektrodin välisen pulssipurkauksen synnyttämää korkeaa lämpötilaa tietyssä väliaineessa sähköeroosion suorittamiseen{0}}, työstämällä työkappaletta tiettyjen muotojen, mittojen ja pinnan karheusvaatimusten saavuttamiseksi. EDM:llä voidaan käsitellä erilaisia korkean-sulamispisteen-korkean-kovuuden, korkean-lujuuden, korkean-puhtauden, korkean-sitkeyden ja korkean-haurauden metallimateriaaleja. Sitä käytetään laajalti onteloiden, reikien (pyöreät reiät, neliömäiset reiät, epäsäännölliset reiät), kaarevien reikien (taivutetut reiät, kierrereiät) sekä kapeiden urien, pienten reikien ja mikro{10}}reikien työstämiseen erilaisissa meistomuotteissa, kuumataontamuotteissa, muotti{11}}valumuoteissa, kumipuristetuissa muotteissa ja puristemuotteissa.
Sähköpurkaustyöstö voidaan jakaa sovellusalueensa perusteella sähköpurkauksen muodostamiseen (jota kutsutaan yleisesti EDM:ksi) ja langan sähköpurkauskoneistukseen (jota kutsutaan yleisesti lanka-EDM:ksi).
Sähköpurkauskoneistusta (EDM) käytetään enimmäkseen monimutkaisten -muotoisten onteloiden ja ydinurien työstämiseen, joihin muotti ei pääse tunkeutumaan, sekä terävien kulmien ja kapeiden urien työstämiseen, joita ei voida viimeistellä leikkaamalla (sitä käytetään myös rei'ityskoneistukseen, jossa mittatarkkuusvaatimukset eivät ole korkeat).
Sähköpurkauslangan katkaisulaitteet ja esimerkit
Sähköpurkauslangan katkaisukoneet jaetaan kahteen tyyppiin: hitaan langan katkaisu ja nopea langanleikkaus. Kuvassa 1-27 on kaavio CNC-pikalanganleikkauskoneen rakenteesta. CNC-pikalanganleikkauskoneen päärunko koostuu alustasta, lankarungosta, työpöydästä, langansyöttömekanismista, kartiomaisesta laitteesta, työnesteen kiertojärjestelmästä jne.

1-Wire varastointi putki; 2-Johdinpidike; 3-kartio laite; 4-elektrodin lanka; 5-Työpöytä;
6-Työnestesäiliö; 7-sänky; 8-Ohjauslaatikko; 9-Ohjauskaappi
Lankapurkauskoneistuksessa (EDM) työkappaletta syötetään työpöydän ja elektrodilangan suhteellisella liikkeellä. Työpöytä voi liikkua lineaarisesti kahteen koordinaattisuuntaan, jolloin elektrodilanka voi liikkua suhteessa työkappaleeseen eri tasokäyrän liikeradoilla.
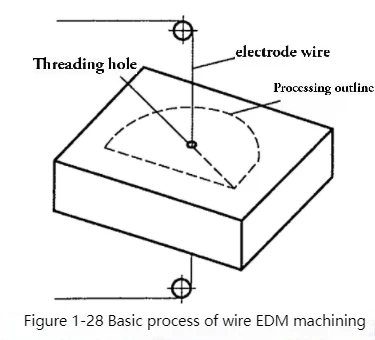
Lanka-EDM:n perusprosessi on esitetty kuvassa 1-28. Elektrodilanka alkaa langan kierteitysreiästä ja suorittaa sähköpurkaustyöstöä katkoviivan liikeradalla, kunnes koko koneistusrata on valmis.
Kuva 1-29 esittää joitakin osia, jotka on koneistettu lanka-EDM:llä. Kuvassa 1-29(a) näkyy heksaedri, jonka reunassa on lanka-kierrereikä. Elektrodilanka alkaa sitten langan{10}}kierrereiästä ja koneistaa ääriviivaa pitkin. Lopulta saadaan osa, jolla on kaareva pinnan muoto, joka on samanlainen kuin meistin lanka-EDM-työstössä. Kuvassa 1-29(b) näkyy myös heksaedri, jonka keskellä on lankalangan kierrereikä. Elektrodilanka lähtee sitten langan kierteitysreiästä ja koneistaa ääriviivaa pitkin, jolloin saadaan lopuksi osa, jonka ulkopinta on heksaederinen ja sisäpinta on kaareva, samalla tavalla kuin muotin lanka-EDM-työstössä.
Kuva 1-29(c) esittää kapeaa uraa, joka on koneistettu kiekon osan sisään. Kuvassa 1-29(d) näkyy pieni hylsyterä, joka on koneistettu langan EDM:llä.

Purkaustyöstölaitteet ja esimerkit
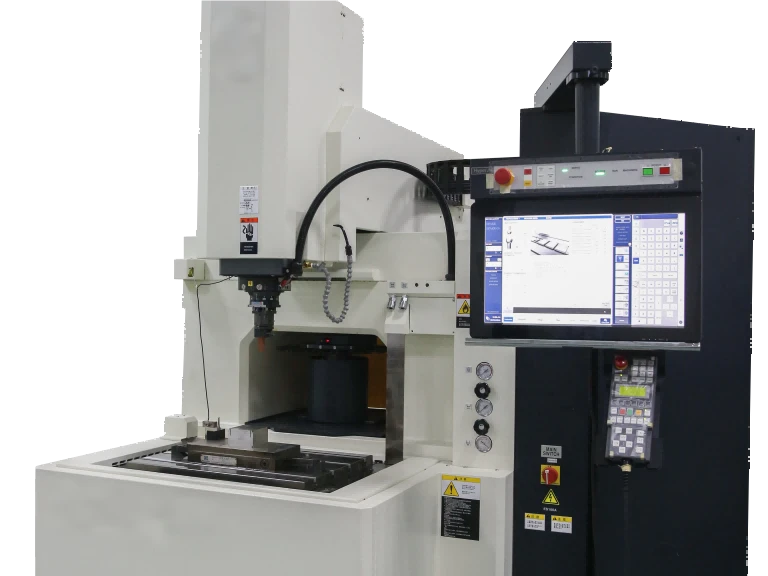
Sähköpurkauskoneistus (EDM) koostuu pääosin alustasta, karapäästä, kolonnista, työpöydästä, työnestesäiliöstä ja ohjauskaapista, kuten kuvassa 1-30.
Työpöytä pystyy yleensä liikkumaan pitkittäis- ja sivusuunnassa, eli liikkumaan sekä X- että Y-suunnassa, jotta saavutetaan vaadittu suhteellinen asema työkaluelektrodin ja työkappaleen välillä. Työpöytä on varustettu myös työnestesäiliöllä, joka upottaa työkaluelektrodin ja työkappaleen siihen jäähdyttäen ja poistaen lastuja.
Ohjauskaappi koostuu pääosin pulssiteholähteestä ja automaattisesta syötön säätöjärjestelmästä. Pulssivirtalähde muuntaa teollisuustaajuisen vaihtovirtasyötön tietyn taajuuden yksisuuntaiseksi pulssivirraksi EDM:n vaatiman purkausenergian syöttämiseksi. Sähköparametreja säätämällä voidaan vastata erilaisiin rouhinta-, väli- ja viimeistelytarpeisiin. Automaattinen syötön säätöjärjestelmä varmistaa, että elektrodin ja työkappaleen välillä säilyy tietty purkausväli koko työstöprosessin ajan oman automaattisen ohjausjärjestelmän avulla, mikä varmistaa EDM-prosessin vakauden.
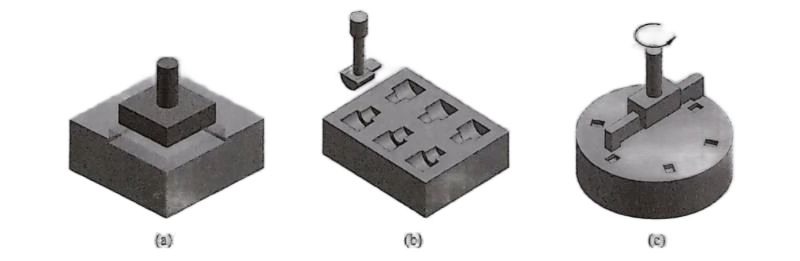
Kuva 1-31 näyttää EDM:llä käsitellyt osat. Kuvassa 1-31(a) on nelikulmainen upotettu reikä, joka on koneistettu työkappaleeseen neliöelektrodilla. Kuvassa 1-31(b) on esitetty monionteloinen osa, joka on koneistettu yhdellä työkaluelektrodilla työpöydän siirron kautta. Kuva 1-31(c) esittää menetelmän kahden ontelon työstämiseksi samanaikaisesti käyttämällä yhtä elektrodia. Työstökoneen karapäätä pyörittämällä voidaan työstää useita onteloita. Koska elektrodit kuluvat koneistuksen aikana, on mahdotonta suorittaa koneistusprosessia käyttämällä vain yhtä työkaluelektrodia varsinaisessa koneistuksessa. Usein on tarpeen valmistella useita elektrodeja EDM:n rouhintaa ja viimeistelyä varten erikseen.